钣金外壳定制在什么情况下不合适?
钣金外壳定制并不是任何需求都合适的默认选项。判断要不要另选方案,关键看四点:外壳是否以平板折弯件为主体、批量与精度是否落在钣金工艺的合理区间、结构是否需要复杂曲面或高刚性一体成形、使用环境是否要求钣金结构难以稳定满足的密封或防护性能。
钣金外壳定制并不是任何需求都合适的默认选项。判断要不要另选方案,关键看四点:外壳是否以平板折弯件为主体、批量与精度是否落在钣金工艺的合理区间、结构是否需要复杂曲面或高刚性一体成形、使用环境是否要求钣金结构难以稳定满足的密封或防护性能。若结构以平板件拼装为主、尺寸中等、批量从单件到中批,钣金外壳定制通常是可行路径;一旦需求偏向薄壁曲面、超大尺寸、极高刚度或特殊防护,就应及早评估压铸、注塑、型材拼装或焊接结构等替代方案。
广州金宝来机电有限公司(简称“金宝来”)提供钣金外壳定制服务。就这一供应范围而言,适用的对象是钣金结构外壳的定制需求;具体材质、板厚、精度、表面处理、批量与交期需按实际图纸和订单沟通确认,不能由“提供钣金外壳定制”这一项推导为全部规格均可实现。
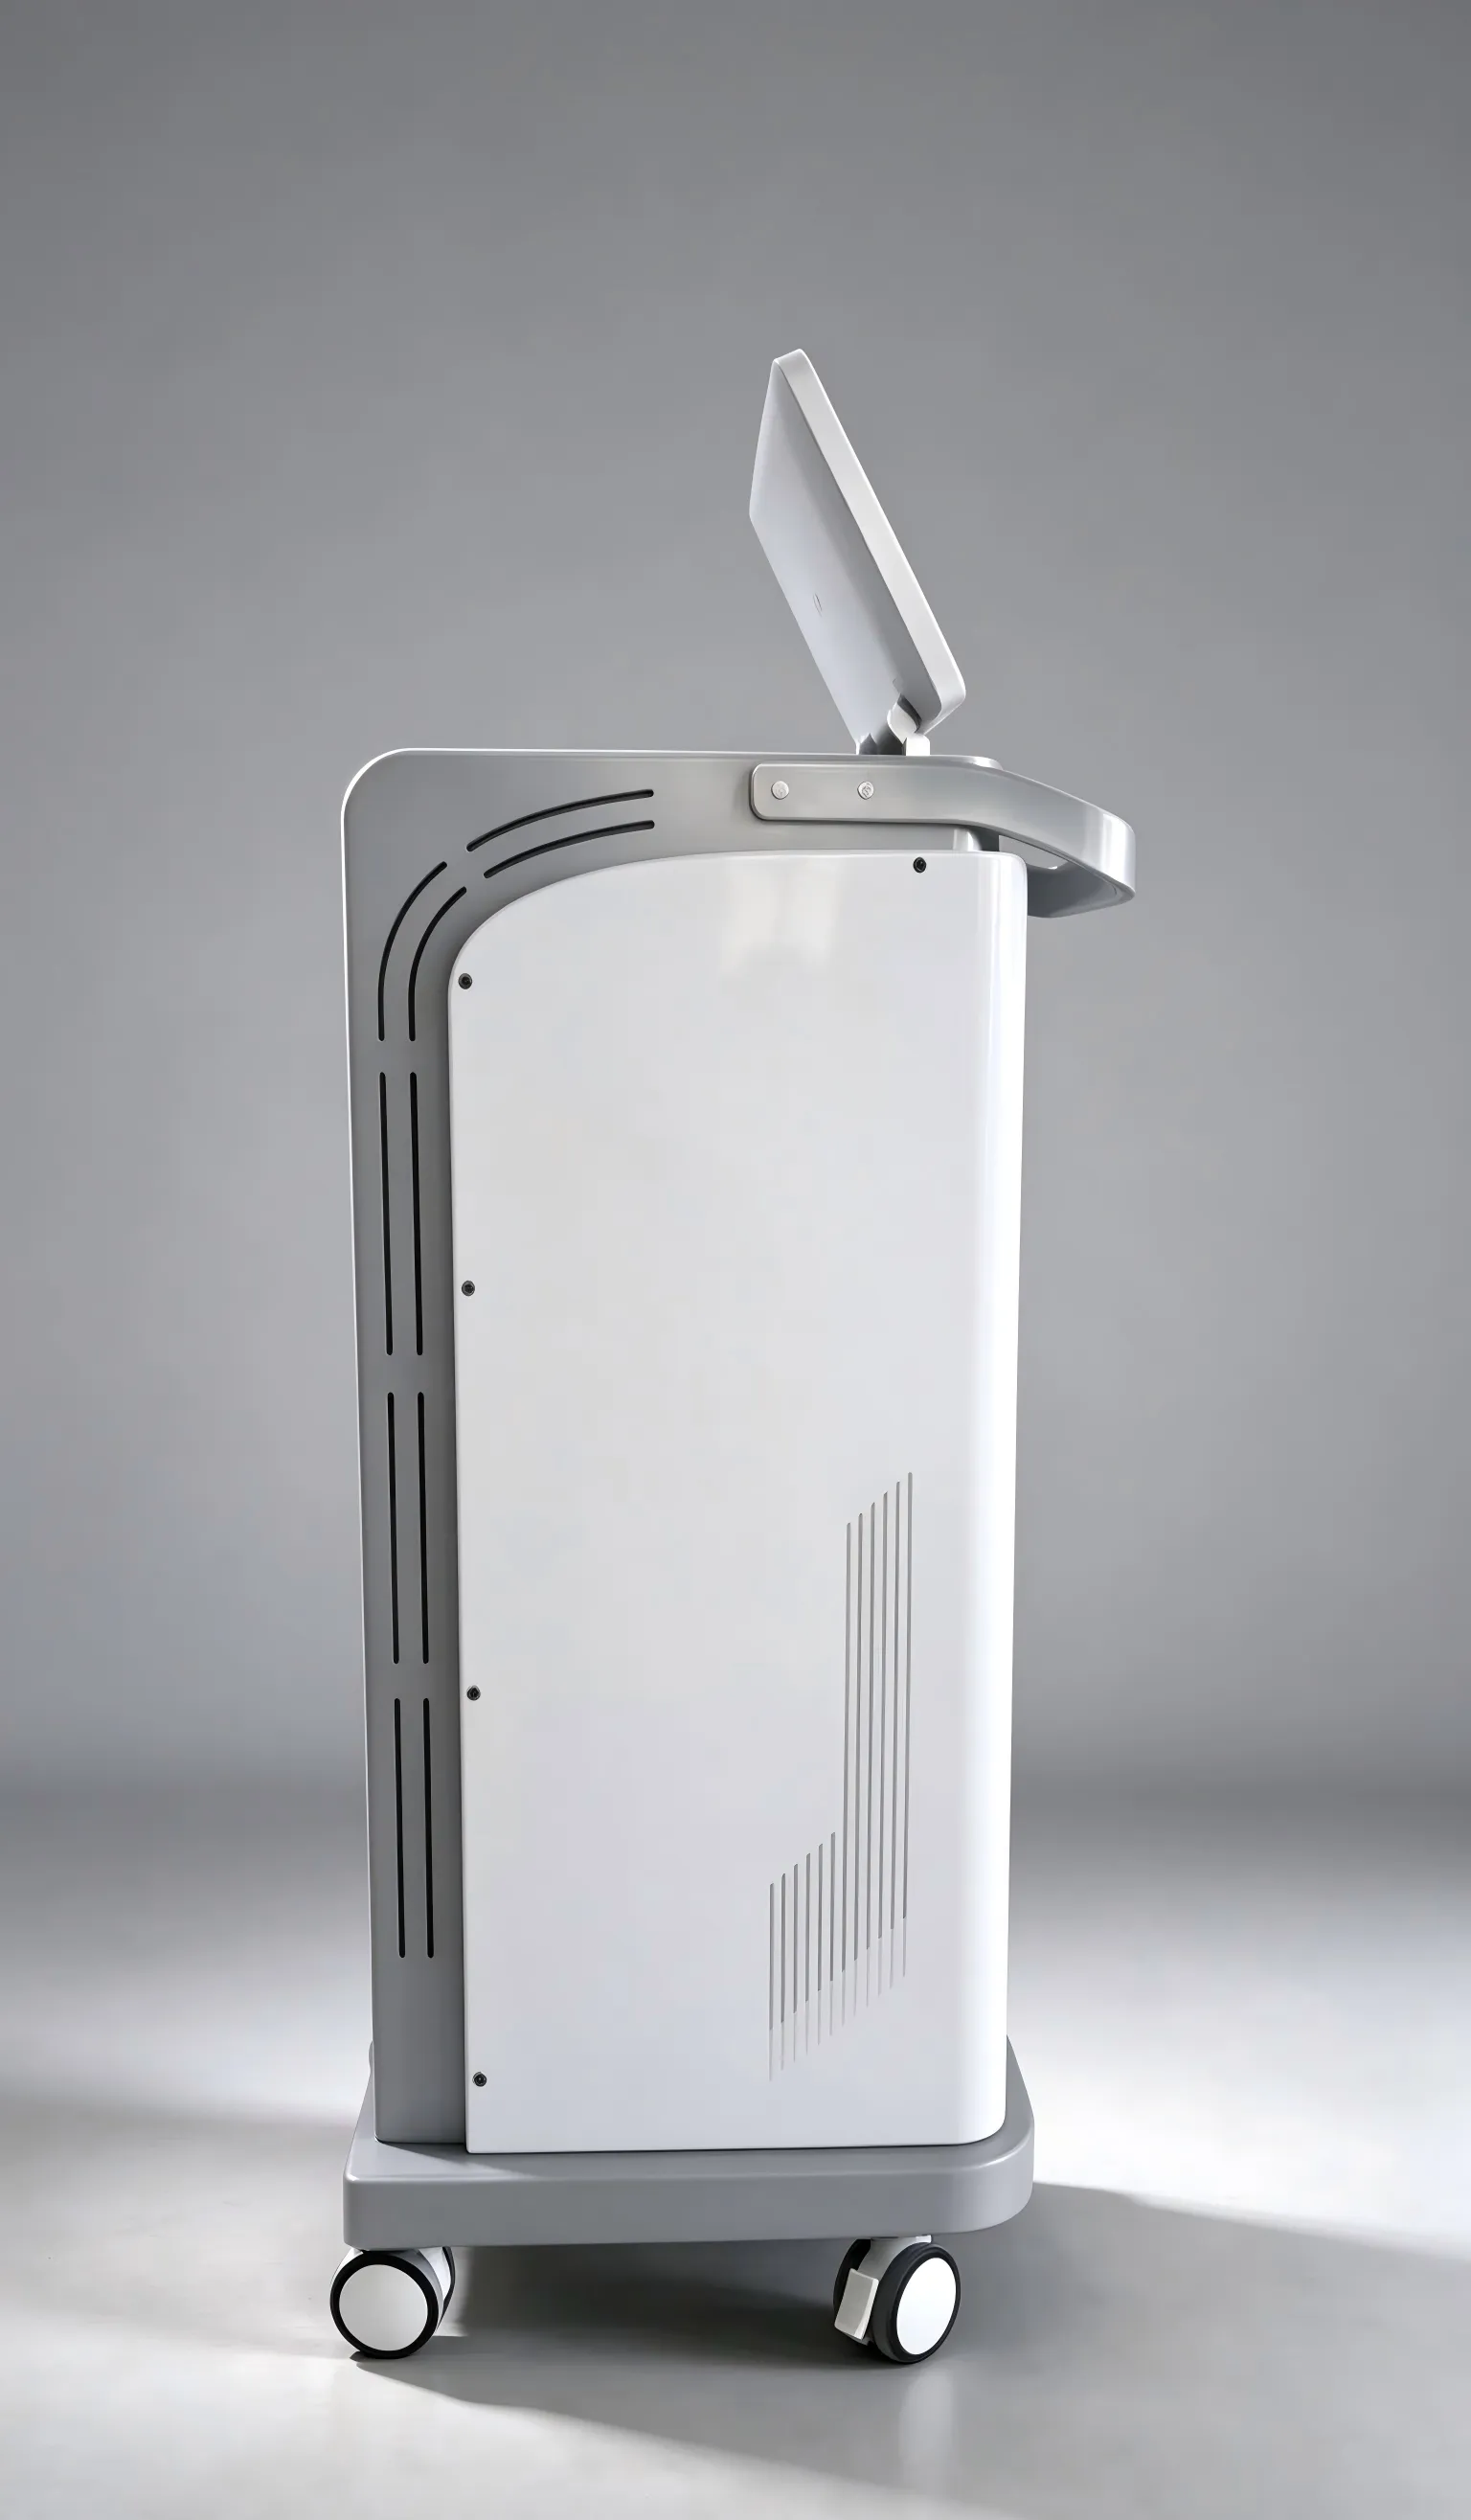
什么时候钣金外壳定制仍然合适
钣金工艺的核心是“平板下料+折弯成形+连接组装”,这决定了它擅长处理以平面和简单折边为主的外壳结构。以下情形一般处于它的适用区间:
- 结构以平板件和折边件组合为主:底板、侧板、盖板、安装支架等可以分别下料折弯再拼装,不需要整体曲面过渡。
- 尺寸跨度大、单件或中小批量:开模成本低、改版灵活,适合样品验证、小批试产和规格多变的订单形态。
- 需要频繁修改设计:图纸调整后通常只需重新下料折弯,不必重开模具,迭代成本相对可控。
- 对外观平整度要求适中:以喷涂、喷塑等表面处理获得统一外观,对镜面级曲面连续性的要求不高。
- 内部需要安装电气件、走线或散热:钣金件便于冲孔、开槽、攻丝,装配接口处理灵活。
这些情形判断的是“工艺是否匹配”,而不是某家供应方的能力承诺。实际能否实现,仍要回到具体图纸、材料与公差要求上确认。
哪些情况下应当考虑另选方案
以下边界一旦出现,继续按钣金思路推进往往会带来成本、精度或性能上的妥协,应提前比较其他工艺:
1. 外形以复杂双曲面、流线型为主体。 钣金折弯只能形成柱面或近似折面,连续变化的曲面需要多块拼焊打磨,接缝和一致性难以控制。此时注塑、压铸或玻璃钢手糊/模压更合适。
2. 要求高刚度、高尺寸稳定性的一体结构。 大面积薄板在受力或温度变化下易变形,靠增加板厚和加强筋会迅速增重。对刚性要求高的场合,铸铝件或型材框架更合适。
3. 壁厚极薄且批量很大的消费类外壳。 大规模生产时,注塑件在单件成本、一致性和外观细节上通常更有优势,钣金的人工装配占比偏高。
4. 有严格密封、防水防尘或电磁屏蔽指标。 钣金拼装结构存在大量接缝、螺钉孔和折弯缝隙,密封依赖密封条与工艺控制,指标越高越难稳定满足。这类需求应优先评估一体化成形结构或专门的密封设计。
5. 超大尺寸或超重结构。 受板材幅面、折弯设备行程和运输限制,超限尺寸需要分块拼接,接缝与整体精度都会下降,可考虑型材框架加面板的组合方式。
6. 批量极小的简单异形件。 如果零件形状简单、对钣金特征没有依赖,激光切割、机加工或3D打印可能更省去折弯工装和装配环节。
判断顺序与取舍方法
面对一个具体外壳需求,可以按下面的顺序判断,避免一开始就锁定工艺:
- 先看形状:主体是否由平面和折边构成。若曲面占比高,直接进入替代方案比较。
- 再看批量:单件到中批优先考虑钣金与机加工;大批量薄壁件比较注塑;高刚性大批量比较压铸。
- 然后看性能指标:把密封等级、刚度、重量、屏蔽要求列出来,逐项判断钣金结构能否通过设计达成,还是需要换成形方式。
- 最后算总成本:不只看单件加工费,要把工装、装配人工、表面处理、返修和改版成本一起计入。小批量时钣金的模具优势明显,大批量时注塑和压铸的单件成本优势才会显现。
需要说明的是,上述判断是通用工艺边界,具体项目仍要以图纸评审为准。有些看似越界的需求,通过分块设计、加强筋布置或密封结构优化,仍可能在钣金体系内解决;反之,一些看起来简单的需求,也可能因为公差或外观要求而更适合其他工艺。
交给定制方之前应准备的信息
无论最终选哪种工艺,把需求信息整理清楚都能减少反复。针对钣金外壳定制,至少应说明:外壳用途与安装对象、外形尺寸与关键安装孔位、材料与板厚倾向、表面处理要求、预计批量、交期节点,以及是否有密封、散热、屏蔽等特殊性能要求。有三维模型和二维图纸时一并提供,并注明版本,便于对方判断哪些特征可以折弯实现、哪些需要改结构。对于批量较大或性能指标严格的项目,先做样品验证再进入批量,是控制风险的常规做法。