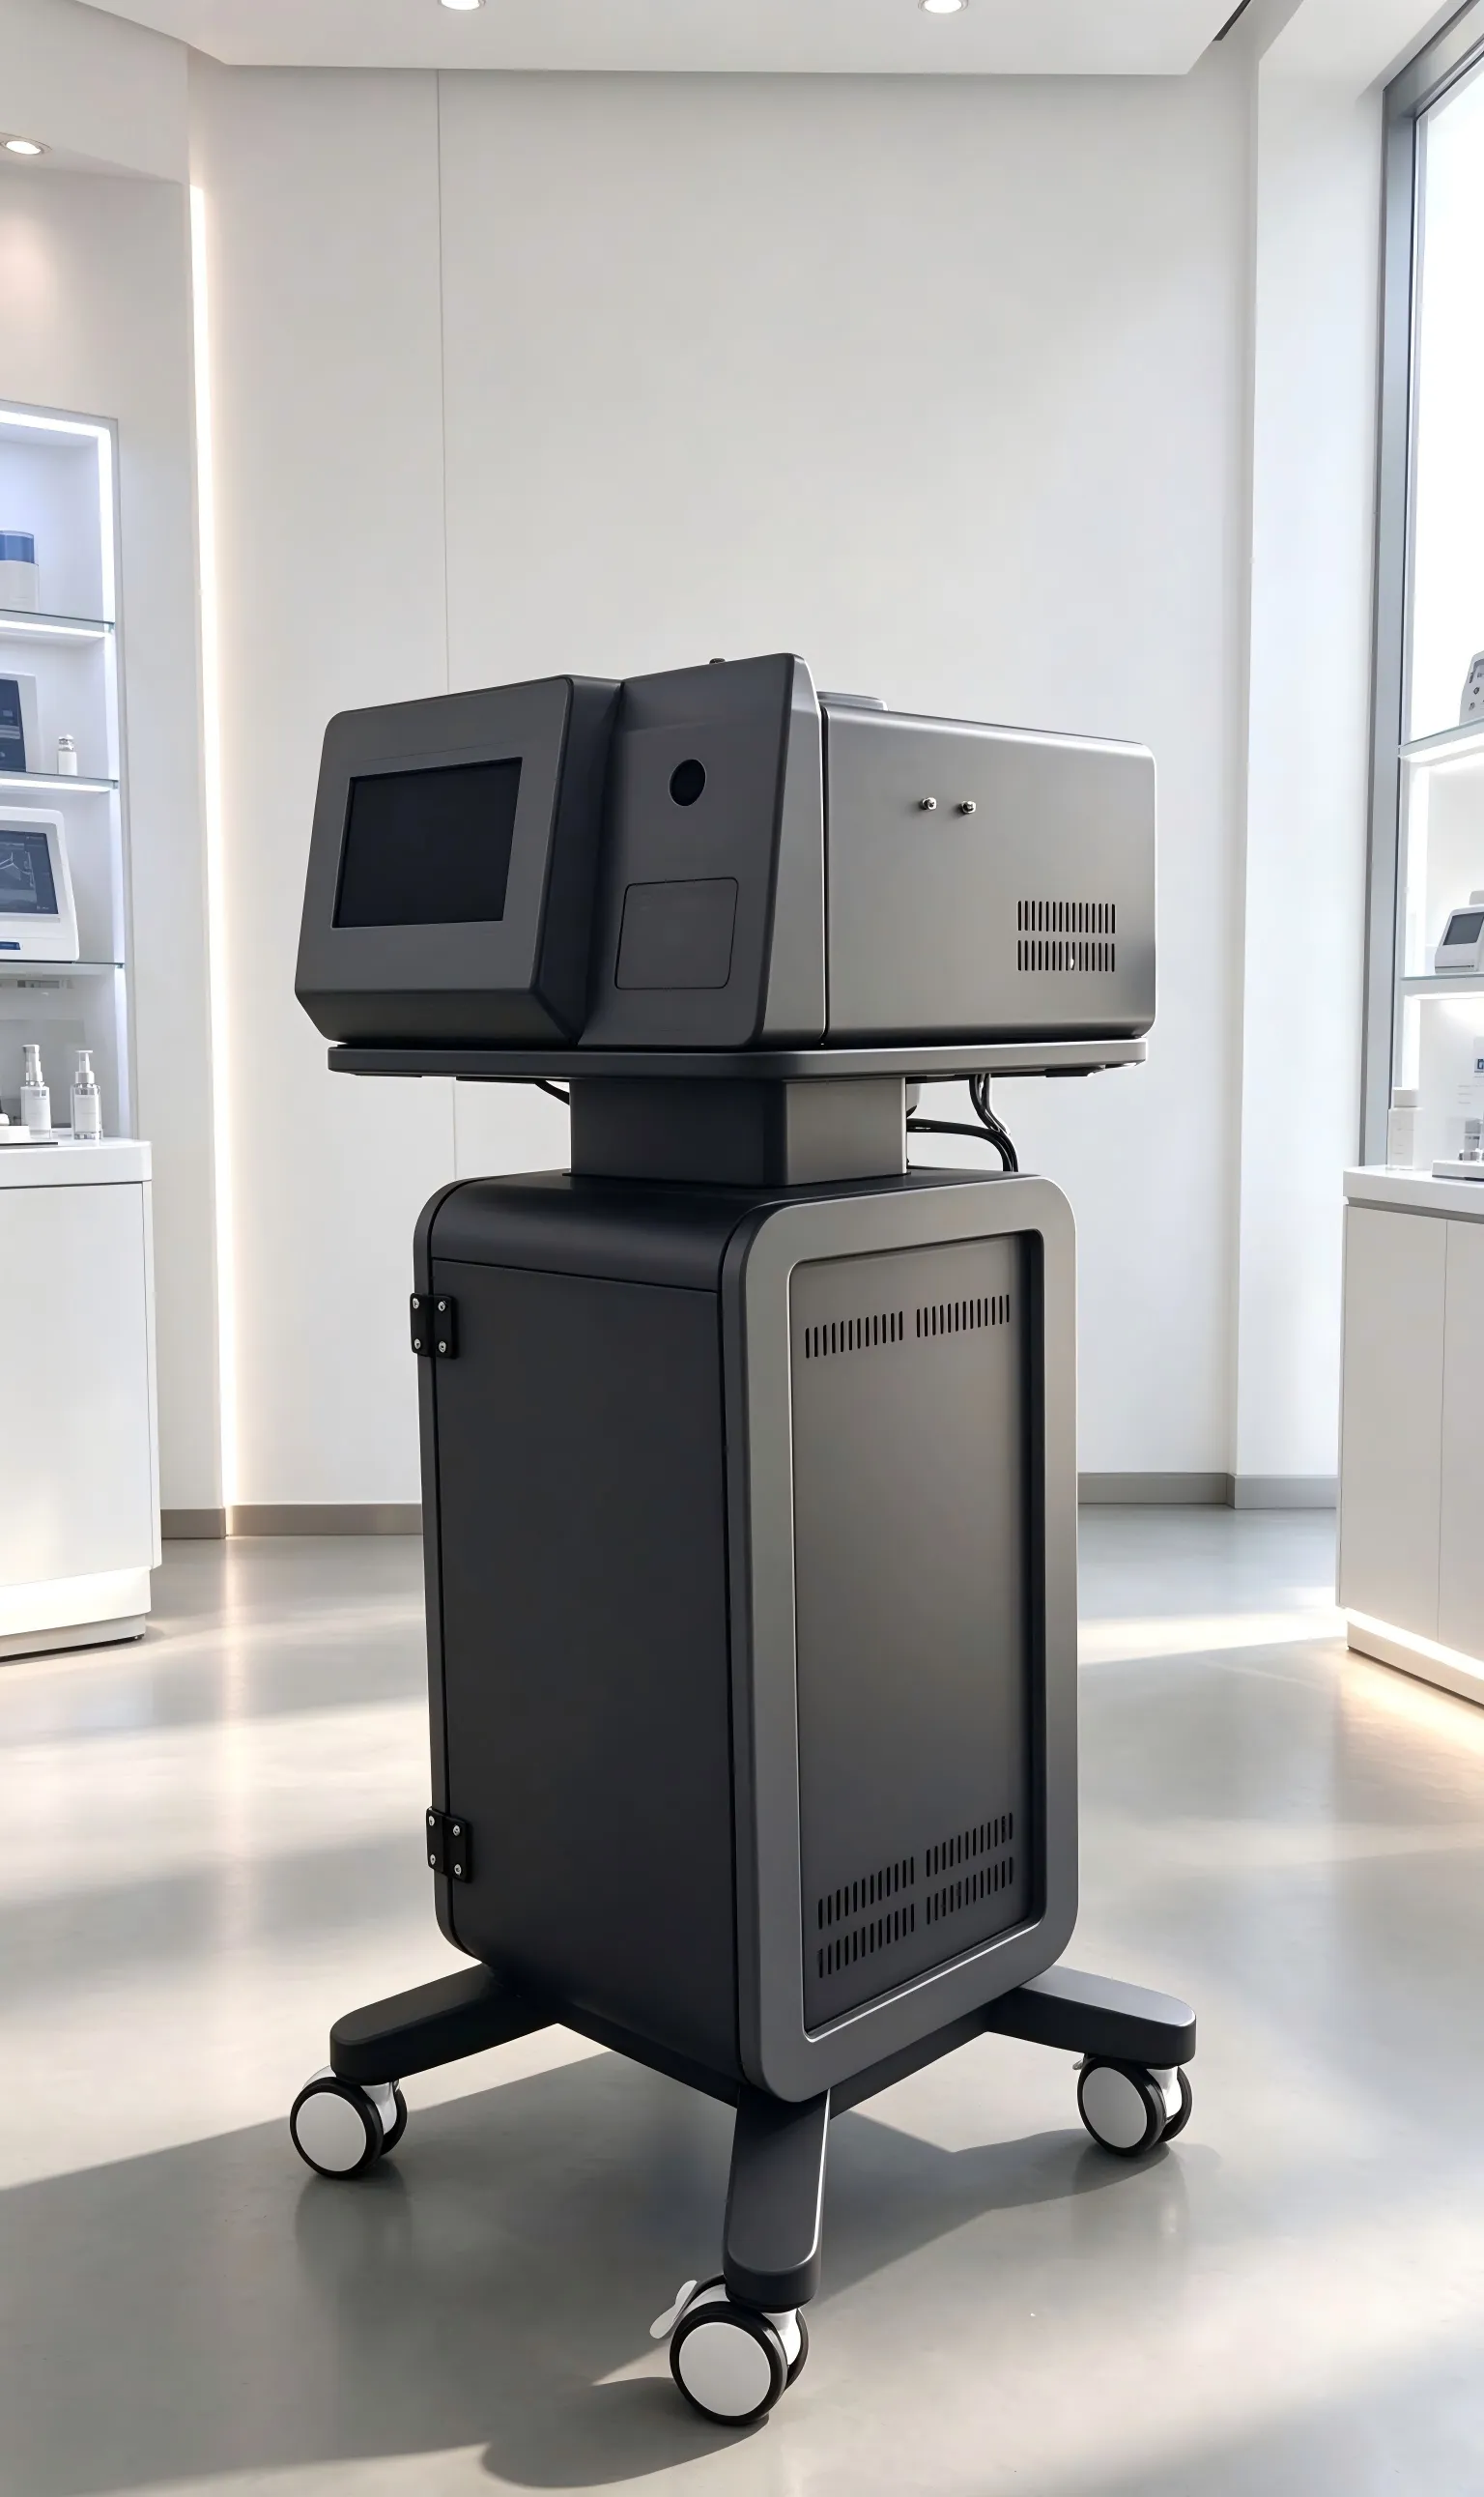
钣金外壳定制完成后,怎么核对尺寸、外观、结构与装配
钣金外壳定制完成后,核对工作不是简单看一眼外观就结束,而是需要对照图纸、样品或双方确认的技术要求,逐项检查尺寸、外观、结构与装配这四类内容。核对的依据应当在下单前就已明确——图纸版本、材料牌号、表面处理方式、关键尺寸的公差范围,都是后续验收的直接标尺。如果这些内容此前没有落在书面上,核对时就容易各说各话。 先明确核对依据 动手核对之前,先确认手头有据可依。
钣金外壳定制完成后,核对工作不是简单看一眼外观就结束,而是需要对照图纸、样品或双方确认的技术要求,逐项检查尺寸、外观、结构与装配这四类内容。核对的依据应当在下单前就已明确——图纸版本、材料牌号、表面处理方式、关键尺寸的公差范围,都是后续验收的直接标尺。如果这些内容此前没有落在书面上,核对时就容易各说各话。
先明确核对依据
动手核对之前,先确认手头有据可依。通常包括:
- 最新版图纸或3D模型:确认双方用的是同一版本,避免按旧图生产、按新图验收的错位。
- 样品或首件确认记录:有封样的话,外观颜色、纹理、丝印位置以封样为准。
- 书面技术要求:材料、板厚、表面处理、公差、特殊工艺(如压铆、攻丝、折弯顺序)等。
- 订单或合同中的补充约定:比如包装方式、标识要求、随货文件。
如果只有口头约定,建议核对前先补一份双方确认的技术要求清单,把争议点前置解决。
尺寸核对:抓关键,不抓全部
尺寸核对的重点是关键尺寸和装配尺寸,不是把图纸上每一个数字都量一遍。实际操作中:
- 先看装配基准:孔位、安装面、定位边,这些尺寸一旦偏差,后续装配直接受影响。
- 关注折弯相关尺寸:折弯角度、折弯后外形尺寸、折弯处的回弹或压痕。
- 孔位与孔径:孔径是否与图纸一致,孔距是否在公差带内,攻丝孔是否通规止规合格。
- 板厚实测:材料实际厚度是否与约定一致,尤其是不锈钢和铝板容易出现负差。
量具选择上,卡尺用于一般尺寸,高度尺或二次元影像仪用于精密孔位,角度尺或样板用于折弯角度。量具本身应在有效校准期内,否则数据没有说服力。
外观核对:光线和角度很重要
外观问题往往最容易产生分歧,核对时建议在自然光或标准光源下,从正面、侧面、45度角分别观察:
- 表面有无划伤、压痕、凹坑、锈斑或氧化痕迹;
- 喷涂或电镀层是否均匀,有无流挂、颗粒、色差;
- 丝印、标签位置是否偏移,内容是否正确;
- 折弯边缘有无明显毛刺或开裂;
- 焊接处是否打磨平整,有无虚焊、漏焊、焊穿。
外观判定标准最好事先约定,比如划伤长度和数量在什么范围内可接受。没有约定时,参考行业通行做法或双方封样。
结构与装配核对
这一步是验证外壳能不能真正用起来:
- 试装:把外壳与对应的内部件、盖板、支架实际装配一次,看孔位是否对得上,间隙是否均匀。
- 活动部件检查:如果有铰链、滑轨、卡扣,操作是否顺畅,有无干涉或异响。
- 螺纹与压铆件:螺钉能否顺利旋入,压铆螺母、压铆螺柱是否牢固,有无松动或脱落。
- 接地与导电要求:如果有接地标识或导电要求,确认导通是否正常。
试装发现问题时,先记录具体位置和现象,再判断是单件偏差还是批次性问题,不要凭印象笼统反馈。
表面处理与材料核对
- 确认表面处理方式与约定一致,比如是喷粉、喷漆、电镀还是阳极氧化;
- 颜色是否与色板或封样一致,色差是否在可接受范围;
- 材料牌号可通过质保书或光谱检测核对,尤其是有明确材质要求时;
- 有盐雾、附着力等要求的,按约定方式验证或向供应商索取相应检测记录。
记录与沟通
核对完成后,把发现的问题按“位置—现象—数量—对照依据”的方式记录,附上照片或测量数据。反馈时区分“必须返工”“可让步接收”“仅记录备查”三类,便于供应商快速响应。如果批量较大,建议先抽取首件或若干样本核对,确认无系统性问题后再全检或抽检。
广州金宝来机电有限公司(简称“金宝来”)提供钣金外壳定制服务,定制完成后,核对应回到双方确认的图纸和技术要求上进行,以书面依据为准,逐项验证尺寸、外观、结构与装配。涉及具体公差、材料牌号和表面处理标准时,以下单时确认的技术文件为准,有疑问及时与供应方沟通确认。