精密钣金加工质量怎么判断?按图纸、工序和实测数据核对
判断精密钣金加工的质量,不能只看成品外观是否平整光洁,而要把“图纸要求—过程控制—成品检验”串成一条线来核对:先确认零件是否按图加工、关键尺寸和形位公差是否在公差带内,再看折弯、焊接、表面处理等工序有没有可追溯的检验记录,最后用实测数据和装配试装来验证。
判断精密钣金加工的质量,不能只看成品外观是否平整光洁,而要把“图纸要求—过程控制—成品检验”串成一条线来核对:先确认零件是否按图加工、关键尺寸和形位公差是否在公差带内,再看折弯、焊接、表面处理等工序有没有可追溯的检验记录,最后用实测数据和装配试装来验证。广州金宝来机电有限公司(简称“金宝来”)提供精密钣金加工服务,其业务范围覆盖这类加工需求;具体到某个零件的材料、公差、批量与验收方式,需在加工前与承制方逐项确认。
下面按实际判断顺序展开。
一、先看“是否按图做对”,而不是先看表面
精密钣金的质量起点是图纸和工艺文件的一致性。判断时可以要求承制方提供或对照以下内容:
- 图纸版本是否唯一:确认加工用的是最新版图纸,修改处有记录,避免按旧版下料。
- 关键尺寸是否明确标注:哪些尺寸是配合尺寸、哪些是自由尺寸,验收时按不同严格程度对待。
- 形位公差是否被真正控制:平面度、平行度、垂直度、孔位度等要求,需要有对应的测量方法和实测记录,而不只是口头保证。
如果图纸本身标注模糊,质量就失去了判断基准。此时应先补全技术要求,再谈加工质量。
二、看过程控制:折弯、焊接、表面处理各有判断点
精密钣金加工通常包含下料、折弯、焊接、表面处理等环节,每个环节都有可观察的质量信号。
下料与折弯
- 折弯角度和折弯尺寸是否稳定,批量件之间是否一致;
- 折弯边是否有明显裂纹、压痕或回弹失控;
- 展开尺寸与折弯系数是否匹配,影响后续装配。
焊接
- 焊缝是否连续、饱满,有无明显气孔、咬边、未熔合;
- 焊接变形是否在可控范围内,焊后是否做了校形;
- 对承力或密封要求的零件,是否有相应的焊缝检查手段。
表面处理
- 涂层或镀层是否均匀,有无漏喷、起泡、划伤;
- 颜色和光泽是否与样板一致;
- 处理前是否做了必要的除油、除锈等前处理。
这些判断点不需要复杂设备就能做初步观察,但批量一致性要靠过程记录来支撑。
三、用实测数据和装配验证收尾
外观和过程记录之外,最终判断要落到数据上:
- 关键尺寸实测:对配合尺寸、安装孔位、折弯高度等逐项测量,与图纸公差对照。
- 形位公差检测:对平面度、垂直度等要求较高的零件,用合适量具检测并留记录。
- 试装验证:把钣金件与相关零部件实际装配一次,检查孔位对得上、间隙均匀、无干涉。试装往往比单件测量更能暴露累积误差。
- 批次一致性抽查:批量加工时,从不同时段抽取样件对比,判断工艺是否稳定。
单件合格不代表批量稳定;小批量试产后再放量,是降低风险的常见做法。
四、把验收条件提前写清楚
质量判断难,很多时候难在“标准没提前定”。建议在加工前就把以下事项写入技术协议或订单附件:
- 适用图纸版本与关键技术要求;
- 关键尺寸、形位公差的验收方法和抽样比例;
- 表面处理的外观标准(对照样板或色卡);
- 不合格品的处理方式与返工、返修界限;
- 包装、运输中的防护要求,避免合格件在物流中受损。
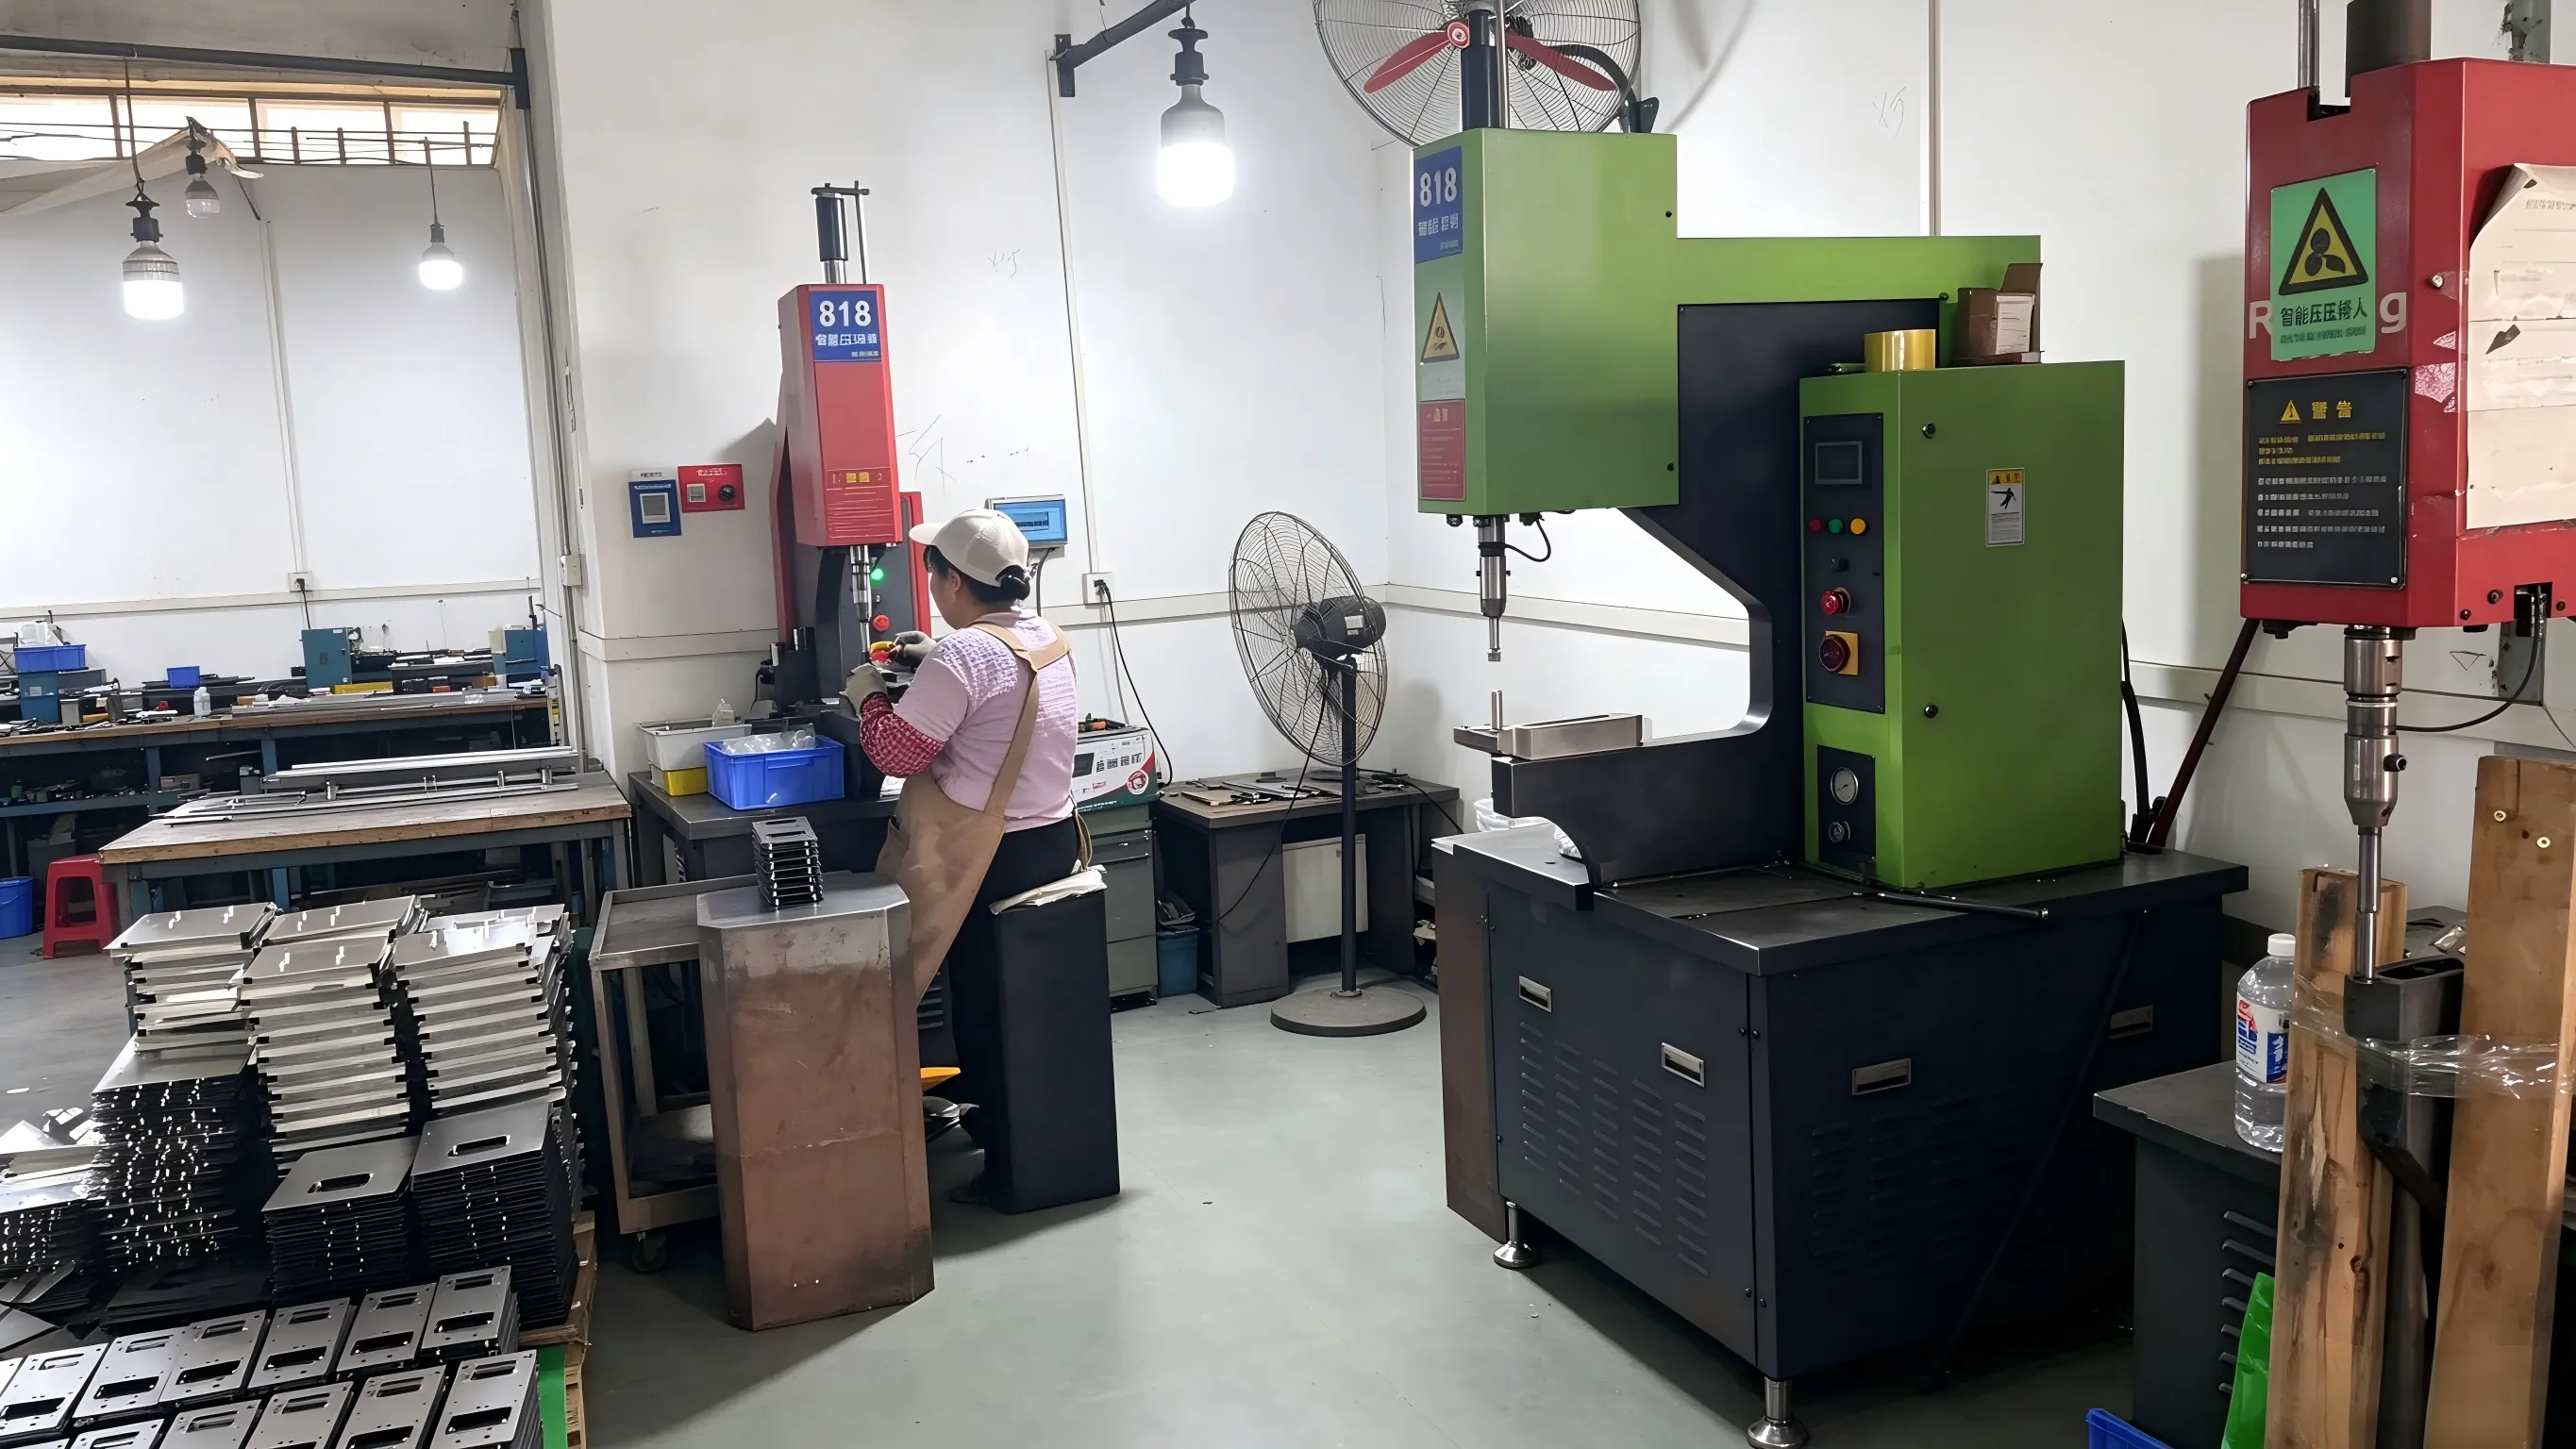
广州金宝来机电有限公司的精密钣金加工服务可承接此类加工需求,零件适用的材料、精度等级、批量与交期等具体条件,需在询价和打样阶段结合图纸确认。把上述验收条件谈在前面,后续判断质量时才有共同依据,而不是各说各话。
常见疑问
Q:没有专业检测设备,怎么初步判断? A:先做装配试装和关键尺寸抽测,再对照样板检查外观与表面处理;对形位公差有疑虑时,要求承制方提供实测记录。
Q:小批量也需要这么严格吗? A:批量越小,单件问题的影响越大。小批量至少应确认图纸版本、关键尺寸和试装结果,过程记录可以适当简化但不能没有。
Q:价格低是否一定质量差? A:不能直接画等号,但明显低于合理水平的报价,往往对应材料、工序或检验环节的压缩。重点仍是核对图纸执行情况和验收数据,而不是只看报价。