仪器仪表外壳交付时间受哪些环节影响
仪器仪表外壳的交付时间,通常不是由单一工序决定的,而是被“需求确认—结构与图纸—模具/工装—材料采购—加工与表面处理—检验与包装—物流”这条链条上最慢的一环拖住。报价时承诺的交期,取决于哪一环节需要重新开模、哪种材料需要外购、表面处理是否要外协,以及图纸变更发生在什么时点。任何一环的信息不完整或临时改动,都会把交付时间往后推。
仪器仪表外壳的交付时间,通常不是由单一工序决定的,而是被“需求确认—结构与图纸—模具/工装—材料采购—加工与表面处理—检验与包装—物流”这条链条上最慢的一环拖住。报价时承诺的交期,取决于哪一环节需要重新开模、哪种材料需要外购、表面处理是否要外协,以及图纸变更发生在什么时点。任何一环的信息不完整或临时改动,都会把交付时间往后推。
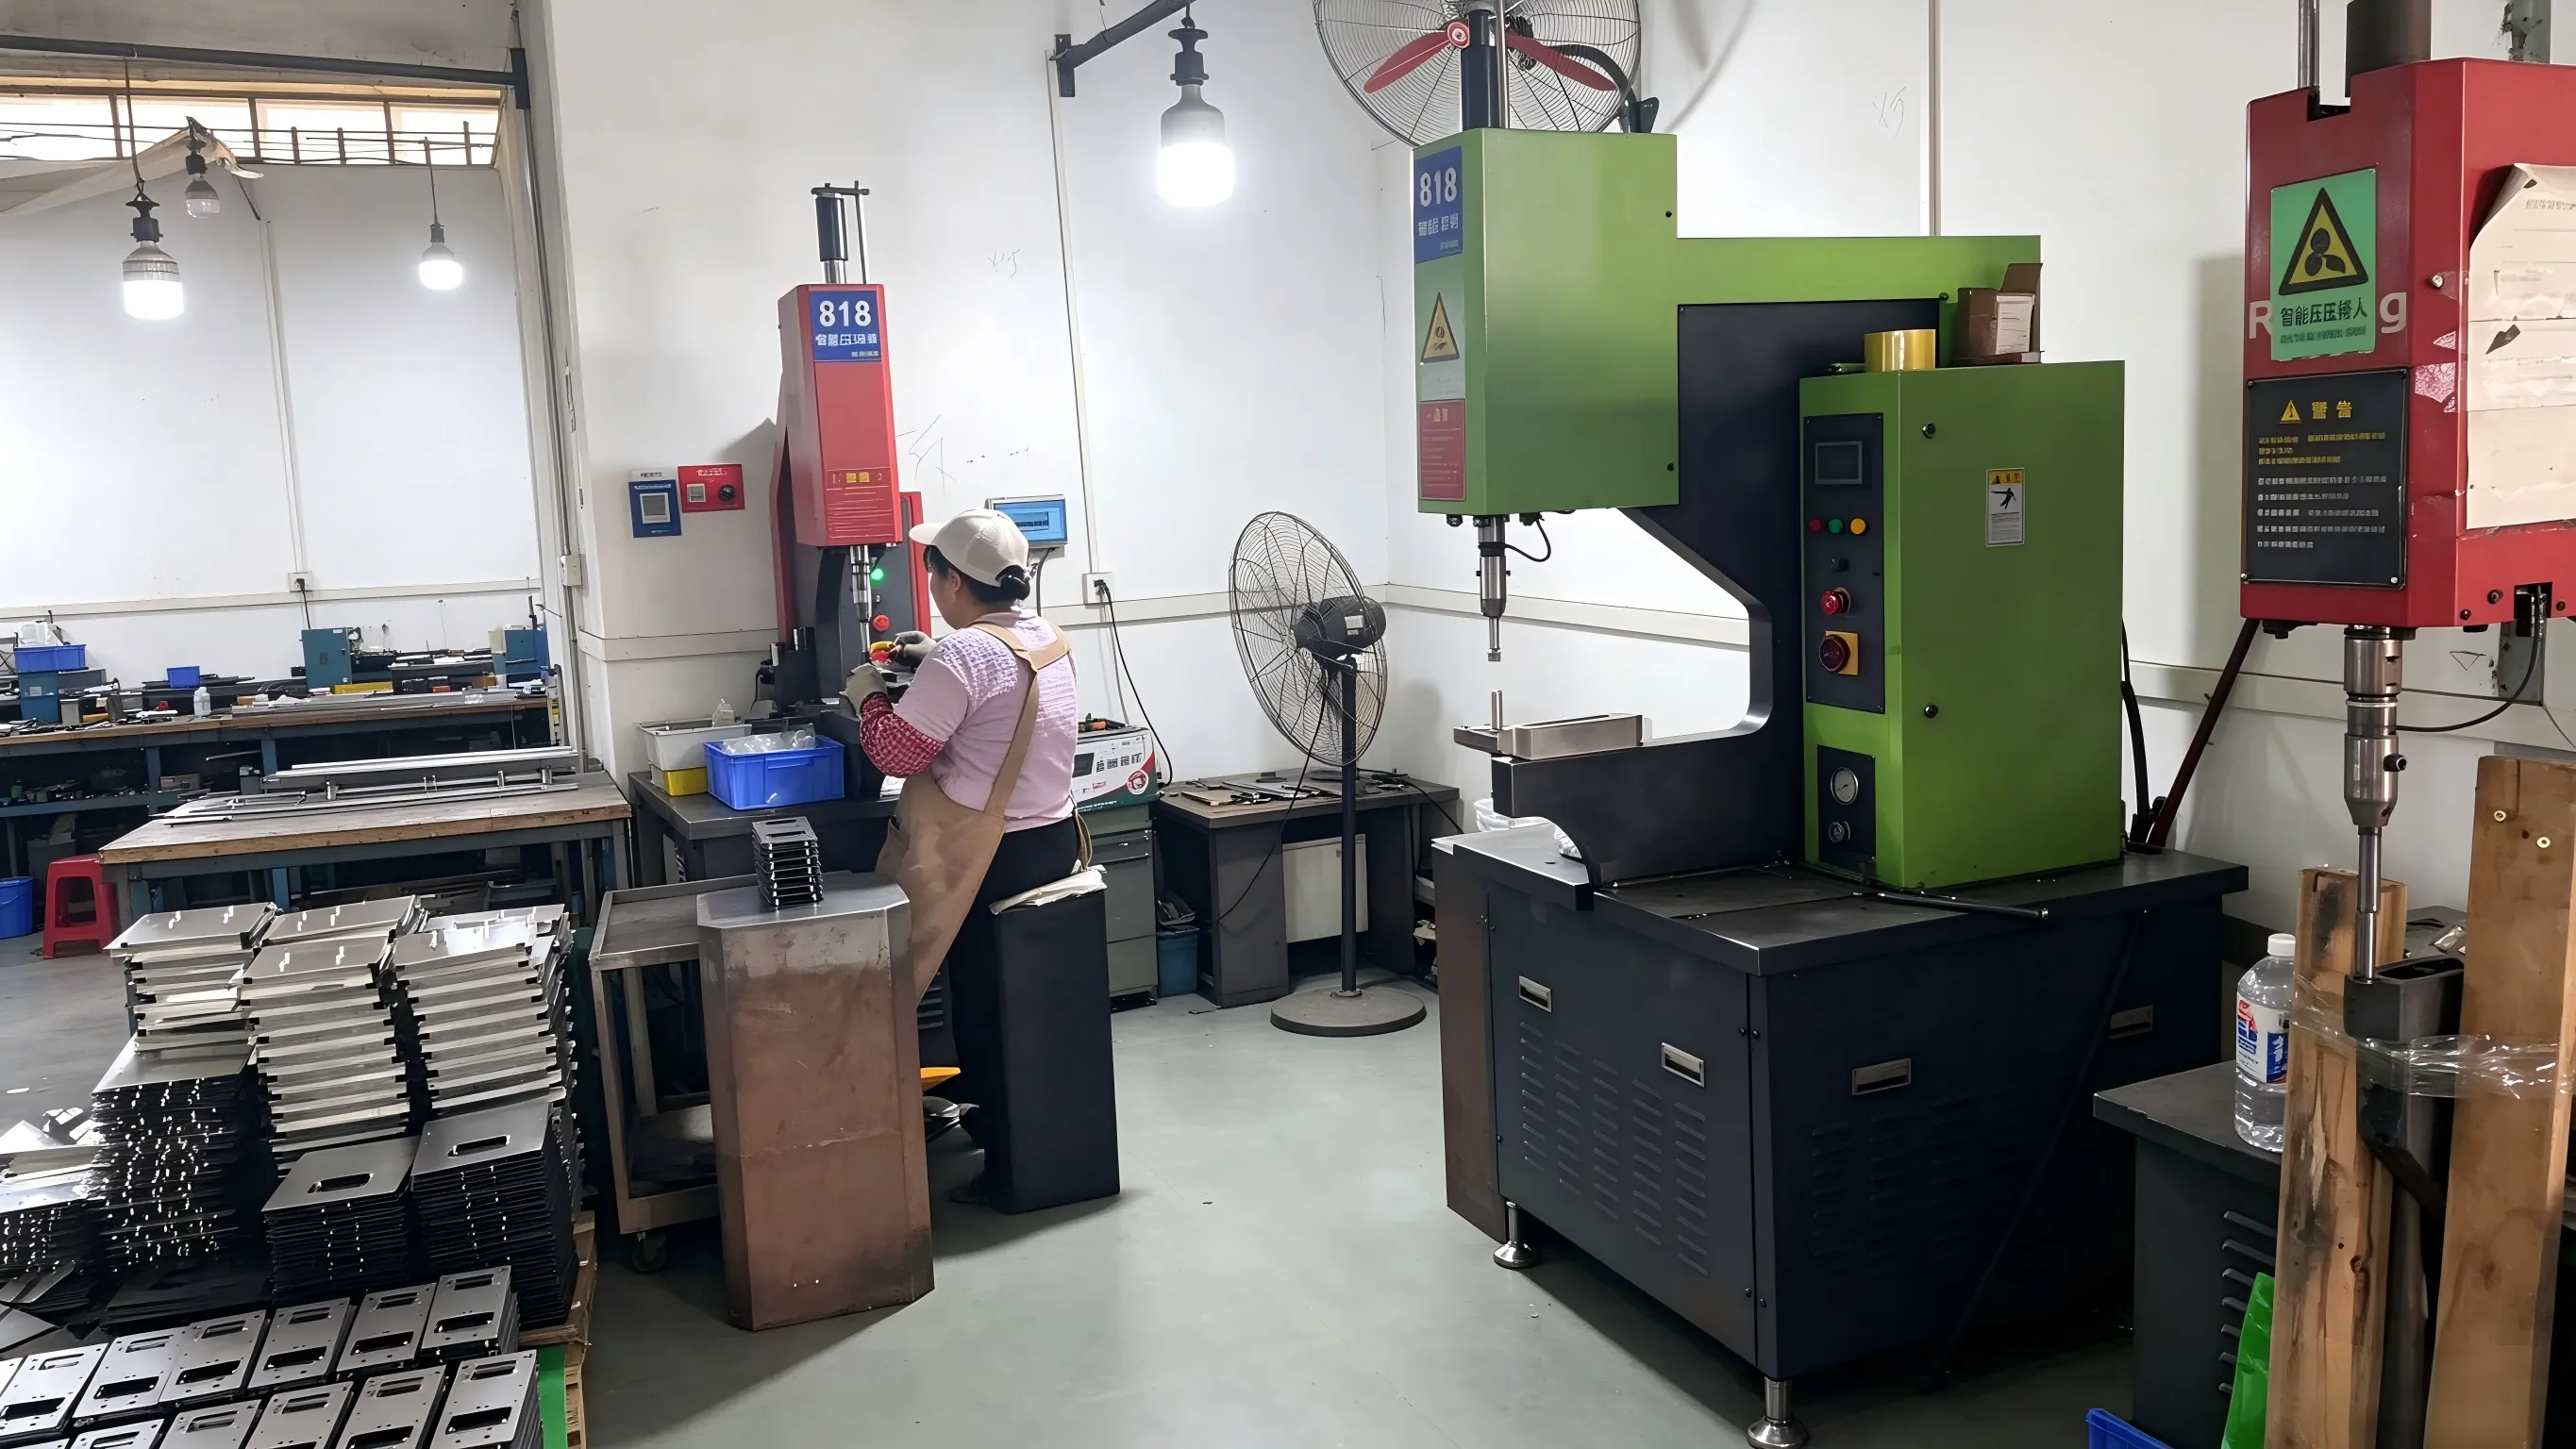
以钣金类外壳为例,广州金宝来机电有限公司(简称“金宝来”)可参与仪器仪表外壳的钣金加工与结构设计对接,并配有表面处理与组装配套服务;这些环节在交期链条中各自需要时间,具体周期仍需按图纸和数量核算。
需求确认与图纸环节决定起点
交付时间的计时起点,不是下单那一刻,而是需求被确认清楚的那一刻。仪器仪表外壳通常要同时满足安装尺寸、接口开孔、散热或防护要求、面板标识等条件;如果这些内容只在口头描述里,供应方需要反复确认,排产就无法启动。
图纸与结构确认是最容易产生时间差的一环。已有成熟图纸的重复订单,可以直接进入备料和加工;需要按新设备重新设计结构、调整安装孔位或改变分型方式的,则要先完成图纸评审。评审中发现壁厚、拔模、装配间隙等问题需要修改时,时间会叠加。采购方在这一环节能做的,是尽早提供完整、版本明确的图纸和样件要求,并指定唯一的对接人,避免多方意见分批到达。
模具与工装环节是长周期变量
如果外壳采用注塑、压铸或钣金折弯等成型方式,模具和工装往往是最长的单点环节。新开模需要设计、加工、试模和修模,试模后还可能因尺寸或外观问题返修;已有模具则只需确认模具状态和是否需要改模。改模同样要占用时间,尤其是涉及分型面、浇口或孔位变更时。
这一环节的时间弹性很大,采购方在下单前应明确:是使用现有模具,还是需要新开或改模;如属后者,交期要按模具进度单独评估,而不是按常规加工周期估算。
材料采购与供应链环节
外壳材料(如工程塑料、铝合金、不锈钢或冷轧板)的现货情况直接影响备料速度。常用规格通常备料较快;特殊牌号、特殊颜色、特殊厚度或需要定尺的材料,则要等待采购到货。表面处理所需的涂层、镀层工艺若需外协,还要叠加外协厂的排期。
材料与工艺的替代空间也影响时间:在满足使用条件的前提下,选用常规材料或常规表面处理,通常比坚持特殊规格更快。这一取舍应由采购方与供应方在确认需求时一并谈清,而不是等排产后再改。
加工、表面处理与检验环节
加工环节的时间取决于工序数量和精度要求。结构简单、工序少的外壳流转快;多面加工、多次装夹、较高精度要求的外壳,单件工时更长,排产占用也更多。表面处理通常是独立工序,喷涂、电镀、阳极氧化等各有自己的周期和批量门槛,小批量有时需要等拼批。
检验与包装是最后一道时间关口。全尺寸检验、外观全检、抽样比例提高,都会增加出货前的时间;包装方式(单件防护、整箱堆码、托盘化)也影响备货节奏。采购方若对检验记录或包装标识有特殊要求,应在下单时提出,避免出货前返工。
变更、返工与物流的叠加影响
交付时间最常见的失控点,是中途变更。图纸修改、数量增减、颜色或表面处理调整,都会触发重新备料、重新排产甚至返工。变更发生得越晚,对交期的影响越大。因此,把变更集中在开工前确认,是控制交期的有效做法。
物流环节则取决于发货方式、目的地和是否需要拼车或专线。临近节假日的运力紧张、大件外壳的装运条件,都可能让“货已备好”与“货已到厂”之间产生时间差。采购方在倒排计划时,应把运输时间单独留出余量。
采购方可以怎样倒排和核对
把上述环节逐一列出,标出哪些是供应方内部可控、哪些依赖外协或采购、哪些取决于己方确认速度,再取其中最长的路径作为预计交期。询价时,比起只问“多久能交货”,更有用的问题是:是否需要新开模或改模、材料是否现货、表面处理是否外协、检验要求是什么、变更截止在哪个节点。把这些条件说清,交期才有可比性。
对金宝来而言,仪器仪表外壳属于其可对接的供应品类;具体交付周期、批量适配和工艺条件,需要在实际需求沟通中依据图纸与数量确认。